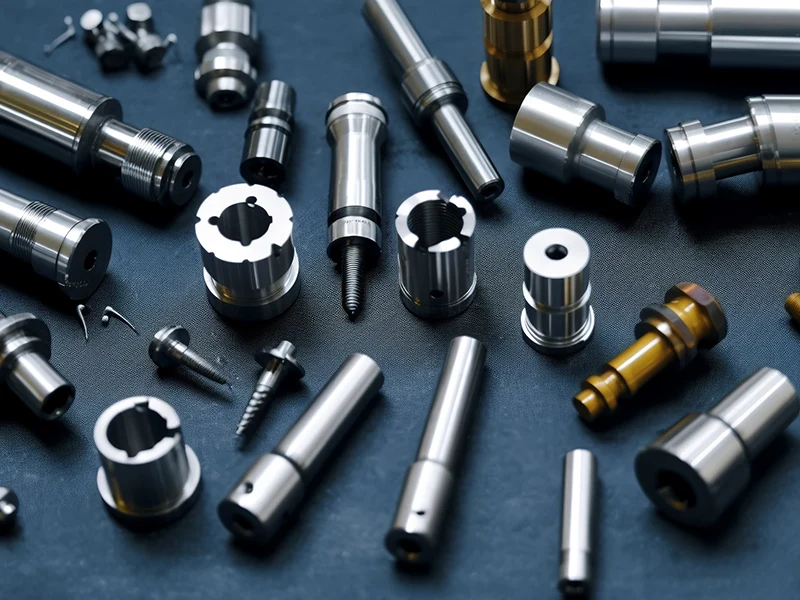
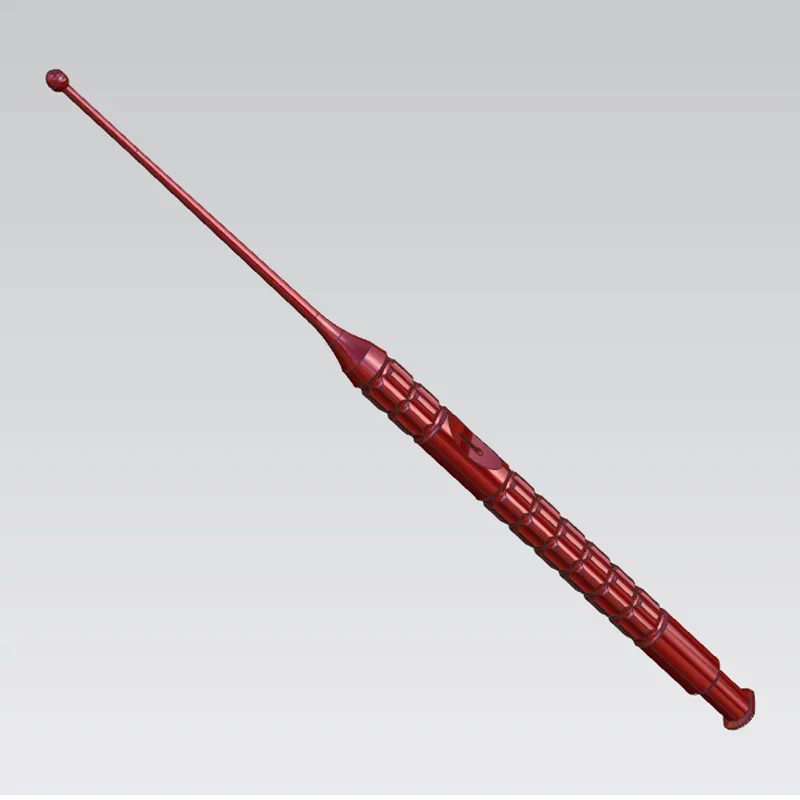
Komponent może spełniać wymiary rysunkowe, a mimo to nie przejść programu rozwojowego. Cienka rurka instrumentu może wyskoczyć po zwolnieniu z uchwytu. Wywiercony kanał może przenosić zadziory na ścieżkę płynu. Gwint śruby kostnej może wyglądać na akceptowalny, dopóki nie zostanie sprawdzone jego zachowanie podczas łączenia. To nie są drobne szczegóły z hali produkcyjnej; są to zagrożenia, które mogą wymusić przeprojektowanie, opóźnić weryfikację lub uniemożliwić powtórzenie wyników prototypu.
Krótka odpowiedź jest taka, że precyzyjna obróbka wyrobów medycznych zmniejsza ryzyko poprzez identyfikację elementu, który najprawdopodobniej zawiedzie, wybór procesu uwzględniającego to ryzyko i określenie dowodów kontroli przed wycięciem części. Wąskie tolerancje mają znaczenie, ale to tylko jeden z elementów decyzji.
Kupujący często rozpoczynają rozmowę z dostawcą od objaśnienia dotyczącego tolerancji. Jest to zrozumiałe, ale może ukryć prawdziwe pytanie: co może sprawić, że ta część będzie bezużyteczna, nawet jeśli kilka zmierzonych wymiarów mieści się w zakresie? W przypadku narzędzia chirurgicznego może to być zadzior, szorstka powierzchnia ślizgowa lub utrata prostoliniowości. W przypadku elementu implantu problemem może być związek pomiędzy gwintami, wyprofilowaną powierzchnią i krytycznym elementem współpracującym.
Dobryusługi precyzyjnej obróbki wyrobów medycznychcofnąć się w stosunku do tych ryzyk funkcjonalnych. Kolejność obróbki, podejście do mocowania, etapy wykańczania i plan kontroli powinny odpowiadać na to samo pytanie. To zmienia kierunek rozwoju z pytania „czy maszyna może to zrobić?” na „czy proces może wielokrotnie zachować funkcję, która sprawia, że urządzenie działa?”
Takie podejście zapobiega również typowemu błędowi prototypu: zatwierdzeniu jednorazowej części wyprodukowanej w wyniku nadmiernej ręcznej interwencji, a następnie odkryciu, że tego samego wyniku nie można utrzymać w miarę wzrostu ilości. Wykonalny proces niekoniecznie jest najszybszy, a najniższa wycena jednostkowa niekoniecznie oznacza najniższy koszt programu.
Każdy rysunek ma kilka cech, które wpływają na ryzyko produkcyjne. Znajdź je, zanim poprosisz o wycenę. Zapytaj, który wymiar ma kluczowe znaczenie dla układu odniesienia, która powierzchnia styka się z inną częścią lub tkanką, gdzie materiał jest najmniej podparty i której cechy nie można przerobić po późniejszej operacji. Odpowiedzi te powinny mieć większy wpływ na arkusz trasy niż na całkowitą liczbę wymiarów na wydruku.
Smukłe geometrie są podatne na uszkodzenia, ponieważ obciążenia tnące, ciepło, siła mocowania i naprężenia szczątkowe mogą przesuwać część. Problem może nie zostać ujawniony, dopóki element nie zostanie zwolniony. Rurka może stać się owalna; wąska ściana może ugiąć się podczas wykańczania; długi toczony wał może utracić koncentryczność w stosunku do elementów wykonanych w innym ustawieniu.
Wybór procesu, taki jak etapowe usuwanie materiału, podparcie blisko strefy skrawania, starannie zaplanowane mocowanie i operacje wykańczające po obróbce zgrubnej, mogą zmniejszyć to narażenie. Kompromis jest realny: dodatkowe konfiguracje i bardziej przemyślana obsługa mogą wydłużyć czas realizacji. Mimo to jest to zwykle tańsze niż szukanie niestabilnej geometrii za pomocą sortowania inspekcyjnego. W przypadku małych, toczonych części,Szwajcarska obróbkajest szczególnie przydatna, ponieważ tuleja prowadząca podtrzymuje materiał w pobliżu narzędzia, pomagając kontrolować ugięcie w przypadku długich elementów o małej średnicy. Nie jest to jednak odpowiedź automatyczna. Geometria części, forma materiału, wymagania dotyczące powierzchni i dalsze operacje nadal decydują o tym, czy jest to właściwa trasa.
Małe otwory, szczeliny, podcięcia i drobne szczegóły wewnętrzne tworzą inną klasę ryzyka. Złamanie narzędzia jest oczywiste. Tworzenie się zadziorów, zablokowanie kanałów, uszkodzone krawędzie i niepewny pomiar są często bardziej kosztowne, ponieważ mogą pozostać ukryte do czasu montażu lub testów funkcjonalnych.
Można rozważyć mikroobróbkę, obróbkę wiązką lasera, EDM lub kombinację metod w oparciu o geometrię elementu i reakcję materiału. Kluczem nie jest po prostu uzyskanie otworu o żądanym rozmiarze. Potrzebujesz porozumienia w sprawie akceptowalnego stanu krawędzi, metody kontroli zadziorów, dostępu do czyszczenia i sposobu weryfikacji cechy. Jeżeli inspektor nie może wiarygodnie ocenić danej cechy, wymagania dotyczące rysunku są niekompletne.
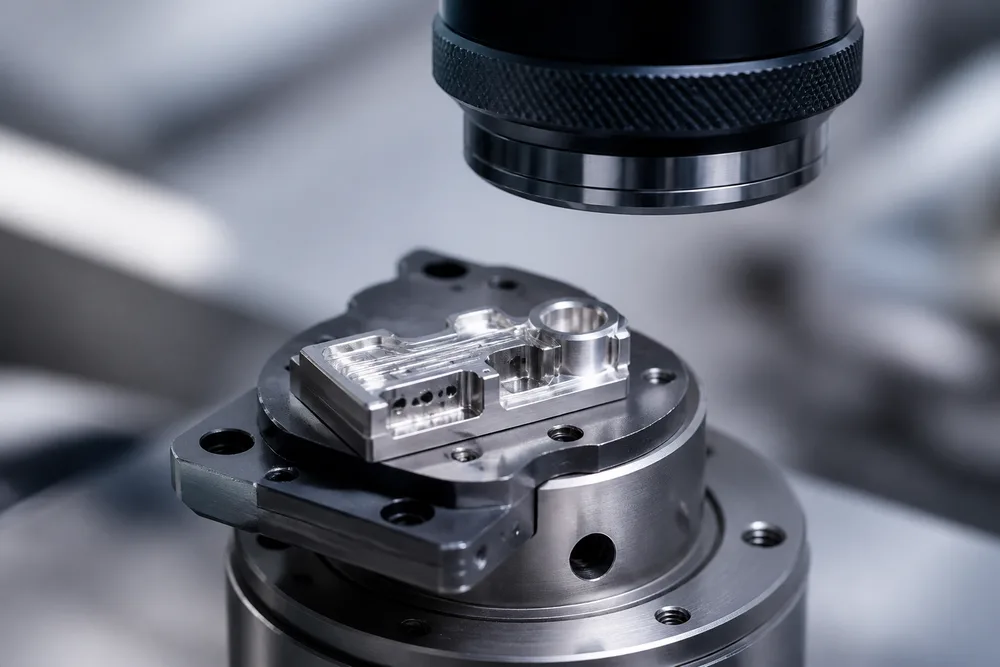
Medyczna obróbka CNC nie jest jednym procesem. Toczenie faworyzuje części obrotowe i może ustanowić krytyczne współosiowe relacje. Frezowanie obsługuje formy pryzmatyczne, kieszenie, płaskowniki i złożone profile zewnętrzne. Szlifowanie może być potrzebne, gdy stan powierzchni, okrągłość lub kontrola średnicy mają kluczowe znaczenie dla funkcjonowania. Szlifowanie bezkłowe jest odpowiednie dla niektórych małych kształtów cylindrycznych, ale wymaga geometrii części, którą można wspierać i kontrolować w trakcie procesu.
EDM może rozwiązać trudne elementy wewnętrzne lub drobne elementy bez konwencjonalnych sił skrawania, podczas gdy obróbka laserowa może być przydatna w niektórych zastosowaniach wymagających drobnych elementów. Każda opcja pozostawia własne pytania dotyczące dotkniętych powierzchni, jakości krawędzi, dostępności i kontroli. Kupujący powinni powstrzymać się od przedwczesnego określania procesu, chyba że sam proces stanowi potwierdzone ograniczenie projektowe. Najpierw określ wymaganą funkcję i warunek cechy; następnie zażądaj od dostawcy wyjaśnienia proponowanej metody i jej znanych ograniczeń.
Sanluo Precision wymienia między innymi toczenie, frezowanie, mikroobróbkę, obróbkę wiązką lasera, EDM i kilka metod szlifowaniamożliwości obróbki medycznej CNC. Ten zakres ma największe znaczenie, gdy element wiąże się z konkurencyjnym ryzykiem — na przykład mały toczony korpus z delikatnym otworem krzyżowym i powierzchnią wymagającą ostatecznego udoskonalenia. Pojedynczy proces może nie być najlepszą odpowiedzią.
Grupowanie wszystkich części medycznych w ramach „wysokiej precyzji” prowadzi do złych decyzji zakupowych. Funkcja urządzenia powinna być podstawą oceny wykonalności.
Komponenty instrumentów małoinwazyjnych zwykle łączą wąskie przestrzenie robocze z długimi trzonkami, ruchomymi interfejsami i drobnymi szczegółami funkcjonalnymi. Powierzchnia, która się ciągnie, ostra krawędź, która się zaczepia lub lekko przesunięty otwór, mogą zmienić wrażenie uruchomienia lub zakłócić montaż. Dlatego wymagania dotyczące powierzchni wymagają kontekstu. „Gładka” nie jest użyteczną instrukcją obróbki; określić stan kontaktu, kierunek ruchu, problem związany z czyszczeniem i metodę akceptacji.
Zapytaj, w jaki sposób dostawca zachowa zależności między funkcjami po wielu konfiguracjach i jak będą zarządzane zadziory na skrzyżowaniach. To są pytania praktyczne, a nie papierkowa robota.
Obróbka komponentów implantów medycznych często kładzie nacisk na gwinty, geometrię współpracującą, kształty konturowe i stan powierzchni. W przypadku medycznej obróbki śrub kostnych kształt gwintu jest tylko częścią przeglądu; związek między elementem napędowym, trzpieniem, gwintem i wszelkim powiązanym interfejsem zasługuje na równą uwagę. Kołki dentystyczne mogą powodować problemy związane z obsługą małych średnic i koncentrycznością. Precyzyjne komponenty diagnostyczne mogą nakładać wymagania optyczne, płynowe lub dotyczące interfejsu czujnika, co powoduje, że drobne przejścia i defekty powierzchni są konsekwencją.
Sanluo Precision opisuje prace związane ze sztucznymi stawami, elementami stabilizującymi kręgosłup, śrubami kostnymi, sztyftami dentystycznymi, instrumentami małoinwazyjnymi i sprzętem diagnostycznym. Obszerność ta nie powinna zastępować przeglądu konkretnej części. Jest to powód, aby wcześnie zadawać świadome pytania, zwłaszcza dlamikroobróbka medycznaobejmujących cienkie ścianki, pręty o mikrośrednicy lub małe otwory.
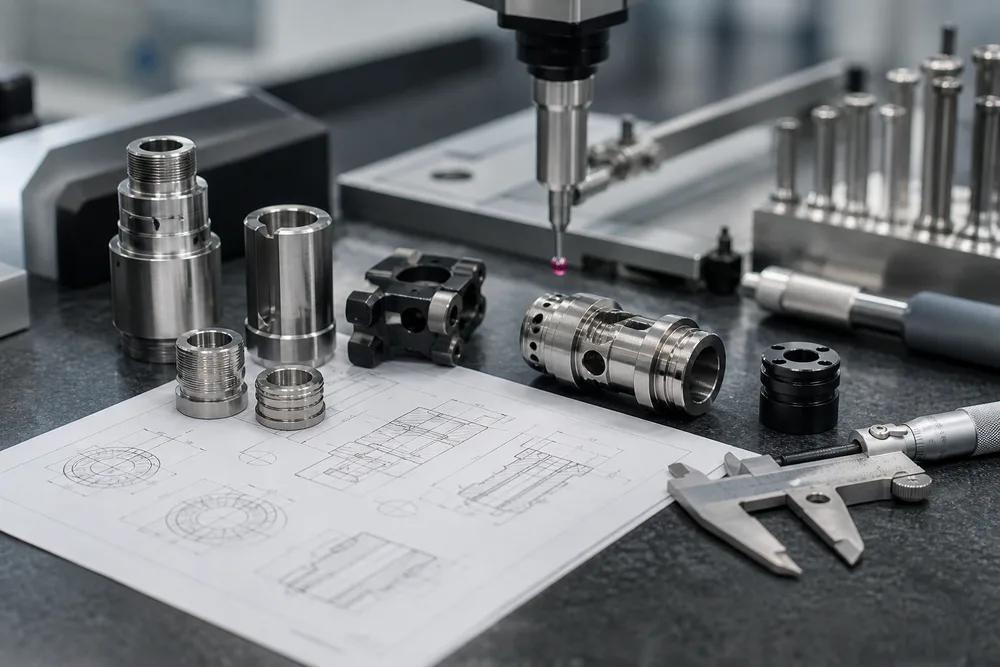
Inspekcję należy zaplanować wraz z procesem, a nie dodawać po przybyciu pierwszego artykułu. Wymiary krytyczne wymagają zdefiniowanych punktów odniesienia, metody pomiaru dostosowanej do danej cechy i jasnego zapisu tego, co będzie raportowane. Weryfikacja powierzchni zasługuje na tę samą dyscyplinę. Sama kontrola wzrokowa może nie dać odpowiedzi na pytanie, czy powierzchnia spełnia zamierzone wymagania dotyczące ruchu, dopasowania lub czystości.
Nic nie zastąpi także przeglądu technicznego z osobą, która może zakwestionować rysunek. Przydatne pytania obejmują: Czy tę funkcję można osiągnąć za pomocą proponowanego narzędzia? Co dzieje się z częścią po opuszczeniu urządzenia? Którą operację należy wykonać jako pierwszą, aby zachować schemat odniesienia? Czy wymagana tolerancja jest konieczna do działania, czy też została przeniesiona z wczesnej koncepcji?
Dostawca, który jedynie akceptuje dokumentację i obiecuje zgodność, nie zmniejsza znacząco ryzyka. Chcesz komentarzy na temat wykonalności, dostępu do kontroli, kolejności i obszarów, w których projekt pozostawia miejsce na interpretację.