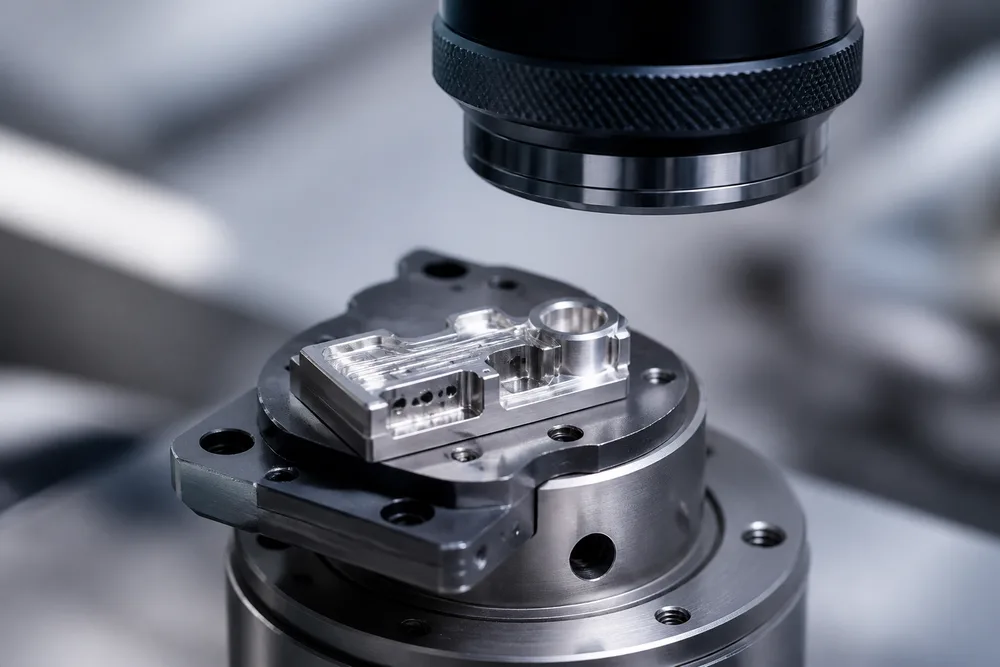
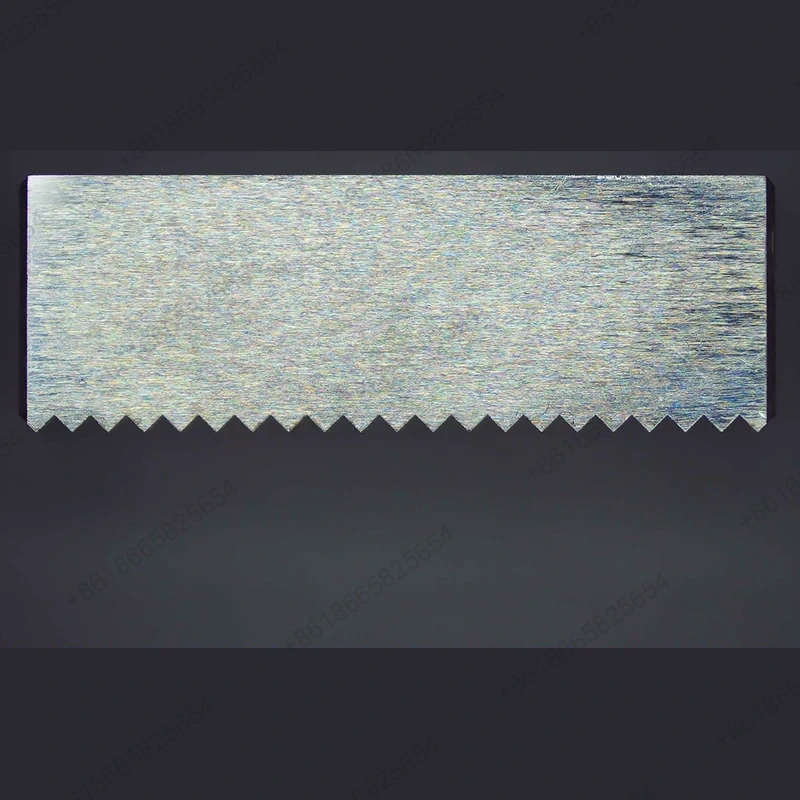
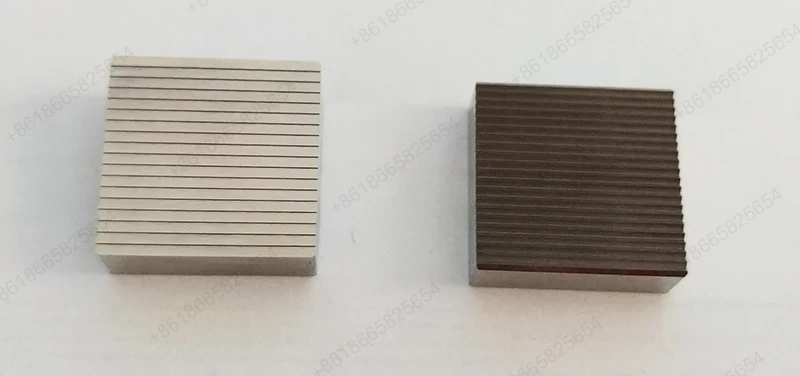
Miniaturowe komponenty inżynieryjne często łączą małe wymiary z wysokimi wymaganiami dotyczącymi położenia otworów, wykończenia powierzchni, koncentryczności i dokładności geometrycznej. Część może wydawać się prosta zewnętrznie, ale nadal wymaga dokładnej kontroli jej wewnętrznych cech i interfejsów funkcjonalnych. Opublikowane informacje techniczne firmy Sanluo Precision identyfikują mikrostruktury, miniaturowe komponenty, pręty o mikrośrednicy i małe otwory jako wyspecjalizowane obszary przetwarzania.
Według strony technicznej firmy, jej możliwości obejmują mikrostruktury o wielkości zaledwie 0,005 mm, miniaturowe części o wymiarach 0,08 × 0,08 mm, pręty o mikrośrednicy o wielkości zaledwie 0,01 mm i maleńkie otwory o wielkości zaledwie 0,003 mm. Liczby te opisują raczej konkretne możliwości przetwarzania niż gwarancję, że każda geometria lub materiał może zostać wyprodukowany w każdym podanym wymiarze. Rzeczywistą wykonalność należy ocenić na podstawie rysunku komponentu i warunków obróbki.
W zależności od konstrukcji miniaturowe części precyzyjne mogą zawierać następujące cechy:
1. Cechy małej średnicy:Drobne wały, sworznie, pręty i inne wąskie geometrie, które wymagają kontrolowanego cięcia i stabilnego mocowania.
2. Precyzyjne otwory:Małe otwory i dokładnie rozmieszczone otwory używane do wyrównywania, montażu, przepływu płynu lub montażu komponentów.
3. Powierzchnie funkcjonalne:Powierzchnie kontaktowe, powierzchnie uszczelniające, interfejsy ślizgowe i inne obszary, w których stan powierzchni wpływa na wydajność komponentów.
4. Złożone profile:Konstrukcje konturowe lub o wielu powierzchniach, które mogą wymagać różnych operacji obróbki w celu osiągnięcia określonej geometrii.
Obróbka z wąską tolerancją wymaga czegoś więcej niż tylko osiągnięcia docelowego wymiaru pojedynczej części. Metoda obróbki, konstrukcja mocowania, stan narzędzia, materiał przedmiotu obrabianego i metoda kontroli mają wpływ na wynik końcowy. Tolerancje wymiarowe definiują dopuszczalne odchylenia wielkości, podczas gdy tolerancje geometryczne kontrolują takie cechy, jak okrągłość, płaskość, prostopadłość, koncentryczność i położenie.
Poniższe dane pochodzą z dostarczonych specyfikacji technicznych. Należy je sprawdzić pod kątem wymagań konkretnego komponentu, zanim zostaną użyte jako kryteria akceptacji kontraktu.
Specyfikacje obróbki dostarczone przez firmę Sanluo Precision opisują następujące zakresy wymiarów, dopasowania, geometrii i wykończenia powierzchni:
1. Tolerancja wymiarowa:Tolerancja średnicy od klasy IT0 ±0,0002 mm do klasy IT1 ±0,001 mm; tolerancja długości ±0,002–0,015 mm.
2. Tolerancja dopasowania:Gatunki wałów h2/h3 i gatunki otworów H2/H3, z ustaloną strefą tolerancji ±0,002–0,008 mm.
3. Tolerancja geometryczna:Okrągłość 0,0005–0,005 mm, płaskość 0,0005–0,015 mm, prostopadłość 0,001–0,02 mm, koncentryczność 0,002–0,015 mm, bicie 0,002–0,03 mm i tolerancja położenia 0,002–0,05 mm.
4. Chropowatość powierzchni:Ra 0,05–1,6 μm, w zależności od określonych wymagań dotyczących obróbki i stanu powierzchni.
Wartości te reprezentują dostarczone zakresy specyfikacji. Dla każdej cechy należy potwierdzić obowiązującą tolerancję, ponieważ stopnie tolerancji, odchylenia dwustronne i systemy dopasowania nie są zamienne. Na przykład wymagania dotyczące średnicy wału i wymagania dotyczące położenia otworu opisują różne cechy i wymagają różnych podejść do kontroli.
|
dokładność wymiarowa |
L (X) |
W (T) |
H (Z) |
SW |
GD |
|
jednostka: ±/mm |
0.001 |
0.0005 |
0.0001 |
0.002 |
0.001 |
|
Dokładność geometryczna |
płaskość |
równoległość |
prostopadłość |
symetria |
Tolerancja pozycji |
|
jednostka: ±/mm |
0.0003 |
0.001 |
0.001 |
0.002 |
0.002 |
|
zdolności produkcyjne |
1 ~ 999999 szt |
1 ~ 999999 szt |
1 ~ 999999 szt |
1 ~ 999999 szt |
1 ~ 999999 szt |
|
cykl produkcyjny |
3-20 dni |
3-20 dni |
3-20 dni |
3-20 dni |
3-20 dni |
Wybór procesu obróbki zależy od kształtu elementu, jego wymiarów, materiału, wymagań dotyczących tolerancji i wymaganej jakości powierzchni. Różne operacje służą różnym celom. Toczenie nadaje się do elementów obrotowych, frezowanie tworzy płaskie powierzchnie i złożone profile, a szlifowanie można zastosować tam, gdzie wymagana jest precyzyjna kontrola wymiarów lub jakość powierzchni. Wiercenie, wytaczanie i wytaczanie współrzędnościowe odpowiadają różnym wymaganiom dotyczącym wykonywania otworów i pozycjonowania.
W przypadku obróbki miniaturowych części konstrukcyjnych z wąskimi tolerancjami wybranie odpowiedniej sekwencji operacji pomaga zarządzać dostępem do narzędzi, stabilnością przedmiotu obrabianego i związkami między krytycznymi cechami. Plan procesu powinien opierać się na rzeczywistym rysunku, a nie na stosowaniu jednej metody obróbki dla każdej części.
Specyfikacje techniczne dostarczone przez firmę Sanluo Precision obejmują następujące metody obróbki i powiązane zakresy możliwości:
1. Toczenie precyzyjne:Średnica φ0,05–500 mm, tolerancja klasy IT6 ±0,003–0,006 mm i okrągłość 0,003 mm.
2. Precyzyjne frezowanie:Tolerancja płaskości lub płaskiej powierzchni ± 0,002 mm i tolerancja położenia otworu ± 0,015 mm.
3. Precyzyjne szlifowanie:Szlifowanie cylindryczne, szlifowanie wewnętrzne i szlifowanie powierzchni w tolerancji klasy IT5 ±0,001 mm i okrągłości 0,001 mm.
4. Wytaczanie precyzyjne:Apertura φ10–500 mm, tolerancja klasy IT5 ±0,002–0,01 mm.
5. Wiercenie precyzyjne:Średnica otworu φ0,1–50 mm i tolerancja położenia ±0,02 mm.
6. Nudne przyrządy:Dokładność położenia otworu ±0,002 mm do zastosowań takich jak precyzyjne formy i osprzęt.
Wymienione liczby stanowią specyfikacje specyficzne dla procesu dostarczone na tej stronie. Ostateczna wydajność zależy od materiału przedmiotu obrabianego, geometrii, konfiguracji maszyny i metody kontroli. Podczas przeglądu technicznego należy potwierdzić prawidłowość działania i osiągalną tolerancję.
Kontrola jest niezbędna, gdy komponent ma małe wymiary lub ściśle kontrolowane interfejsy funkcjonalne. Część może osiągnąć swoją średnicę nominalną, a mimo to nie działać z powodu nieprawidłowego położenia otworu, nadmiernego bicia, nieodpowiedniej chropowatości powierzchni lub niedopasowania cech współpracujących. Z tego powodu plan inspekcji powinien określać wymiary krytyczne i metodę pomiaru wymaganą dla każdej cechy.
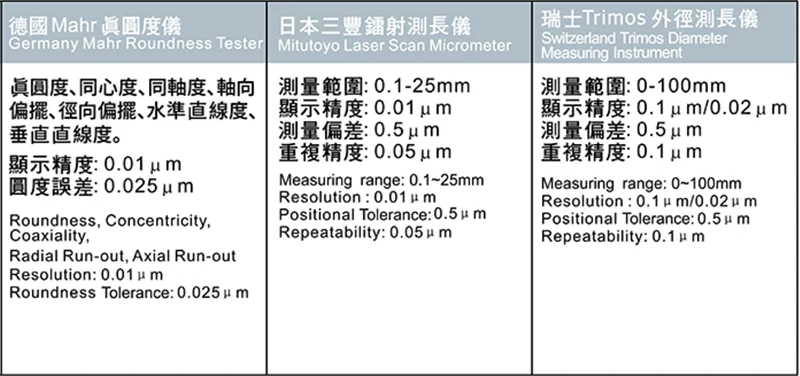
Informacje o firmie Sanluo Precision opisują szeroką gamę sprzętu pomiarowego, w tym współrzędnościowe maszyny pomiarowe, analizatory obrazu, mikroskopy narzędziowe, mikroskopy dużej mocy, mikroskopy stereoskopowe, projektory, wysokościomierze, mierniki chropowatości, mikrometry i inne precyzyjne przyrządy pomiarowe. Strona techniczna identyfikuje również personel odpowiedzialny za jakość QE, IQC, IPQC i OQC.
Dostarczone specyfikacje produktu opisują następujące podejścia do kontroli i przykłady zastosowań:
1. Kontrola wymiarowa:Pomiar CMM z deklarowaną dokładnością 0,002 mm do kontroli wymiarów i odległości między otworami. Przyrządy laserowe, ultraprecyzyjne mikrometry, mikrometry, suwmiarki z noniuszem, sprawdziany trzpieniowe, sprawdziany pierścieniowe i sprawdziany do gwintów są również wymienione do sprawdzania różnych funkcji.
2. Formy precyzyjne:Dostarczone przykłady obejmują tolerancję wymiarową wnęki ±0,01 mm i tolerancję szczeliny matrycy tłoczącej ±0,005 mm.
3. Oprawy precyzyjne:Przykłady obejmują otwory na kołki ustalające w klasie H7 ±0,005 mm i dokładność pozycjonowania ±0,01 mm.
4. Przyrządy pomiarowe:Dostarczone przykłady obejmują płaskość kowadełka mikrometrycznego wynoszącą 0,003 mm i tolerancję czujnika grzybkowego wynoszącą ±0,002 mm.
5. Precyzyjna przekładnia:Przykłady obejmują dokładność profilu zębów koła zębatego w klasie IT6 oraz pierścienie wewnętrzne i zewnętrzne łożysk w klasie IT5 ±0,002 mm.
6. Elementy hydrauliczne i pneumatyczne:Przykłady obejmują średnicę cylindra w klasie H7 ±0,006 mm i tolerancję dopasowania szpuli ±0,003 mm.
W oryginalnym tekście technicznym stwierdza się również, że firma Sanluo Precision bezpośrednio lub pośrednio świadczyła dostosowane do indywidualnych potrzeb usługi obróbki precyzyjnej na rzecz firm Bosch, ZF, NSK i innych przedsiębiorstw, osiągając roczną produkcję na poziomie 200 000 sztuk i wskaźnik kwalifikacji na poziomie 99,8%. Liczby te i referencje klientów należy potwierdzić w firmie, zanim zostaną wykorzystane jako aktualne, niezależnie zweryfikowane oświadczenia dotyczące wydajności.
Wydajność pozycjonowania maszyny, zachowanie wrzeciona, mocowanie i stabilność środowiska wpływają na produkcję małych precyzyjnych części. Opublikowany przegląd firmy Sanluo Precision opisuje sprzęt obróbczy do frezowania CNC, toczenia, szlifowania, cięcia drutem, obróbki elektroerozyjnej i produkcji mikroelementów. Wystawa części dokumentuje także możliwości obróbki stopów metali i tworzyw konstrukcyjnych.
Poniższe dane sprzętu zostały odtworzone na podstawie oryginalnego, dostarczonego materiału. Są one prezentowane jako specyfikacje sprzętu w celach technicznych; rzeczywistą przydatność należy potwierdzić w odniesieniu do zamierzonego komponentu i aktualnej konfiguracji sprzętu.
|
Kategoria parametrów |
Szczegóły parametru |
|
Model wyposażenia |
JDSGT400 3-osiowe, szybkie centrum obróbcze napędzane silnikiem liniowym |
|
Pozycjonowanie rdzenia |
Do bardzo precyzyjnej obróbki na poziomie submikronowym |
|
Układ napędowy |
Wszystkie trzy osie wykorzystują podwójny napęd liniowy |
|
Kluczowa dokładność |
Dokładność powtarzania pozycjonowania do 0,8 mikrona; dokładność położenia otworu mniejsza niż 1 mikron w zakresie 100 mm. |
|
Technologia rdzenia |
Integruje napęd bezpośredni, kontrolę temperatury, opracowane przez siebie funkcje precyzyjnej obróbki systemu CNC JD60 i precyzyjny układ napędu serwo |
|
Podstawowa zaleta |
Zaangażowani w osiągnięcie doskonałego efektu „powierzchnia jest powierzchnią funkcjonalną” |
|
Typowe zastosowanie |
obróbka skrawaniem precyzyjnych form optycznych, części półprzewodnikowych, części konstrukcyjnych o wysokiej precyzji i innych produktów o ścisłych wymaganiach dotyczących wymiarów i jakości powierzchni o wąskich tolerancjach |
|
Kategoria parametrów |
Szczegóły parametru |
|
Model wyposażenia |
Precyzyjne 5-osiowe centrum obróbcze Micro5 Micron |
|
Pozycjonowanie rdzenia |
Wysoka dynamika i precyzyjna obróbka miniaturowych części o wysokiej wartości dodanej |
|
Kluczowa dokładność |
Powtarzaj dokładność pozycjonowania 0,0005 mm, dokładność pozycjonowania < 0,002 mm |
|
Układ wrzeciona |
Maksymalna prędkość wrzeciona 60 000 obr./min |
|
Cechy konstrukcyjne |
Zwarta konstrukcja o masie całkowitej 550kg; wyposażony w trójwarstwowy magazyn narzędziowy o pojemności 60 narzędzi; system palet obszaru przetwarzania może pomieścić 6 urządzeń o punkcie zerowym |
|
Oszczędność energii i ochrona środowiska |
Wyjątkowo niski pobór energii (<500W), wyposażony w kolektor mgły olejowej |
|
System CNC |
Niemiecki system Beckhoffa |
|
Skok (X/Y/Z) |
78/56/50 mm |
|
Typowe zastosowanie |
obróbka z małymi tolerancjami miniaturowych elementów konstrukcyjnych, małych części z metali szlachetnych itp. |
Wybór materiału wpływa na obrabialność, stabilność wymiarową, wykończenie powierzchni i przydatność elementu do jego środowiska pracy. Wystawa części Sanluo Precision obejmuje poddane obróbce cieplnej twarde materiały, węglową stal konstrukcyjną, stal nierdzewną, aluminium i stopy aluminium, mosiądz, czerwoną miedź i konstrukcyjne tworzywa sztuczne wśród materiałów obsługiwanych w operacjach obróbki.
Ostateczny materiał należy wybrać zgodnie z wymaganiami mechanicznymi elementu, warunkami pracy i specyfikacjami rysunku. Gatunek materiału, obróbka cieplna i jakakolwiek późniejsza obróbka powierzchni powinny zostać potwierdzone przed rozpoczęciem produkcji.
Opublikowane informacje techniczne firmy Sanluo Precision identyfikują kilka branż i typów komponentów istotnych dla obróbki precyzyjnej:
1. Sprzęt medyczny:Strona techniczna firmy zawiera listę przykładów obejmujących komponenty systemów wspomagania pracy komór, narzędzia chirurgiczne do leczenia jaskry, sztuczne serca, głowice do rozdrabniania naczyń, stenty naczyniowe i głowice do rozdrabniania kamieni żółciowych.
2. Produkcja półprzewodników:Zastosowania obejmują części związane z powlekaniem, osprzęt do powlekania, osprzęt próżniowy i narzędzia do szlifowania diamentowych płytek krzemowych.
3. Komunikacja optyczna:Precyzyjne komponenty i osprzęt pomocniczy mogą wymagać dokładnie kontrolowanych interfejsów i powtarzalnej geometrii.
4. Badania naukowe i laboratoria:Na podstawie konkretnych rysunków można opracowywać niestandardowe komponenty do specjalistycznych instrumentów i sprzętu eksperymentalnego.
5. Maszyny i automatyka przemysłowa:Wały, elementy ustalające, części przekładni i inne elementy mechaniczne mogą wymagać kontrolowanych wymiarów podczas montażu i obsługi.
Przykłady te odzwierciedlają obszary zastosowań opisane w publikowanych przez firmę informacjach. Przydatność konkretnego komponentu do zastosowań regulowanych lub krytycznych dla bezpieczeństwa zależy od jego konstrukcji, materiału, wymagań kontrolnych i obowiązujących norm branżowych.
Obróbka niestandardowa rozpoczyna się od jasnego zrozumienia wymagań funkcjonalnych komponentu. Rysunek powinien określać wymiary krytyczne, tolerancje geometryczne, wymagania dotyczące wykończenia powierzchni, specyfikacje materiałowe i wszelkie specjalne warunki kontroli. Szczegóły te umożliwiają ocenę procesu obróbki i metody weryfikacji przed rozpoczęciem produkcji.
Precyzja Sanluo twierdzi, że wspiera rozwój i produkcję złożonych i wymagających komponentów. Jego informacje techniczne opisują również integrację uzupełniających zasobów przetwarzania, gdy projekt przekracza możliwości pojedynczego procesu lub obiektu.
Aby ułatwić skuteczny przegląd techniczny, przygotuj następujące informacje, jeśli są dostępne:
1. Rysunki techniczne:Dostarcz zwymiarowane rysunki lub pliki 3D przedstawiające geometrię komponentu i najważniejsze cechy.
2. Wymagania materiałowe:Określ gatunek materiału, twardość, wymagania dotyczące obróbki cieplnej lub inne warunki materiałowe.
3. Tolerancje krytyczne:Zaznacz wymiary, pozycje otworów, pasowania, tolerancje geometryczne i wymagania dotyczące wykończenia powierzchni, które mają wpływ na działanie lub montaż.
4. Wymagania ilościowe:Podaj ilość prototypu lub oczekiwaną wielkość partii, aby można było ocenić podejście produkcyjne.
5. Kryteria kontroli:Określ wymagane raporty pomiarowe, punkty kontroli, mierniki lub inne wymagania akceptacyjne.
6. Dodatkowe przetwarzanie:Zidentyfikować wymaganą obróbkę cieplną, galwanizację, polerowanie, pasywację lub inne wykończenie powierzchni. Strona techniczna Sanluo Precision zawiera listę wspierających procesów obróbki powierzchni, w zależności od wymagań projektu i dostępności.
Dostarczenie tych informacji pomaga w ustaleniu wspólnej podstawy technicznej do oceny wykonalności, zakresu oferty, harmonogramu produkcji i akceptacji jakości.
A:Najlepszym punktem wyjścia jest zwymiarowany rysunek lub model 3D. Uwzględnij gatunek materiału, tolerancje krytyczne, wymagania dotyczące wykończenia powierzchni, ilość oraz wszelkie wymagania dotyczące kontroli lub wykończenia. Jeśli cecha ma szczególnie wąską tolerancję, należy ją wyraźnie zidentyfikować, aby można było wspólnie ocenić metody obróbki i pomiaru.
A:Strona techniczna firmy zawiera listę mikrostruktur o wielkości zaledwie 0,005 mm, miniaturowych części o wymiarach 0,08 × 0,08 mm, prętów o mikrośrednicy o wielkości zaledwie 0,01 mm i małych otworów o wielkości zaledwie 0,003 mm. Liczby te odnoszą się do różnych typów funkcji. Nie oznacza to, że przy tych wymiarach można osiągnąć każdą kombinację materiału, geometrii i tolerancji. Przegląd rysunku jest konieczny, aby określić wykonalność konkretnej części.
A:Odpowiedni proces zależy od wymagań dotyczących geometrii i tolerancji. Toczenie jest powszechnie stosowane w przypadku elementów obrotowych, frezowania płaskich powierzchni i złożonych profili, wiercenia otworów, wytaczania w celu wymiarowania otworów oraz szlifowania niektórych precyzyjnych powierzchni i średnic. Niektóre komponenty wymagają kombinacji operacji. Kolejność procesu należy wybrać zgodnie z rysunkiem części i materiałem.
A:Różne charakterystyki wymagają różnych metod pomiaru. Współrzędnościowe maszyny pomiarowe mogą być używane do określania zależności wymiarowych i cech geometrycznych, natomiast mikrometry, mierniki, mikroskopy, analizatory obrazu i mierniki chropowatości mogą zaspokoić określone potrzeby pomiarowe. Opublikowane informacje o firmie Sanluo Precision zawierają listę tego typu sprzętu kontrolnego. Plan kontroli dla konkretnego zamówienia powinien określać wymiary krytyczne i wymagane kryteria odbioru.
A:Wyświetlacz części Sanluo Precision obejmuje stal konstrukcyjną węglową, stal nierdzewną, aluminium i stopy aluminium, mosiądz, czerwoną miedź, twarde materiały poddane obróbce cieplnej i konstrukcyjne tworzywa sztuczne. Wybór materiału powinien odzwierciedlać wymaganą wytrzymałość, twardość, odporność na korozję, stabilność wymiarową i środowisko pracy. Podczas przeglądu technicznego potwierdź dokładny gatunek i wszelkie wymagania dotyczące obróbki cieplnej lub obróbki powierzchni.
A:Tak. Komponent może wymagać toczenia w przypadku elementów cylindrycznych, frezowania w przypadku powierzchni płaskich, wiercenia lub wytaczania otworów oraz szlifowania wybranych precyzyjnych powierzchni. Złożone geometrie mogą również wymagać dodatkowych operacji lub specjalistycznych uchwytów. Informacje techniczne firmy Sanluo Precision opisują zastosowanie wielu technologii obróbki i zasobów pomocniczych w zakresie przetwarzania trudnych komponentów. Rzeczywista trasa zależy od rysunku, materiału i wymaganych wyników kontroli.
A:Potwierdź najnowszą wersję rysunku, klasę materiału, wymiary krytyczne, definicje tolerancji, wymagania dotyczące powierzchni, ilość, metodę kontroli oraz wszelkie specjalne potrzeby w zakresie pakowania lub wykończenia. Ważne jest również uzgodnienie sposobu ustalenia odbioru i jakie protokoły kontroli zostaną dostarczone. Szczegóły te zmniejszają ryzyko różnic w interpretacji podczas produkcji i kontroli końcowej.
Pomyślna produkcja miniaturowych komponentów zaczyna się od jasnego zdefiniowania wymaganej geometrii, materiału, tolerancji i warunków kontroli. Sanluo Precision świadczy usługi obróbki CNC i specjalistyczne usługi precyzyjnego przetwarzania do zastosowań przemysłowych, medycznych, półprzewodników, komunikacji optycznej i badań. W przypadku obróbki o wąskiej tolerancji dla miniaturowych części konstrukcyjnych należy przesłać rysunki i wymagania techniczne w celu oceny odpowiednich metod obróbki, osiągalnych tolerancji i ustaleń dotyczących kontroli.
Strona internetowa:Precyzja Sanluo
Adres e-mail do kontaktu: sales@sanluocnc.com
Telefon: +86-18665825654
Adres
Budynek A1, park przemysłowy Yufeng, dystrykt Guangming, Shenzhen, Chiny
Tel