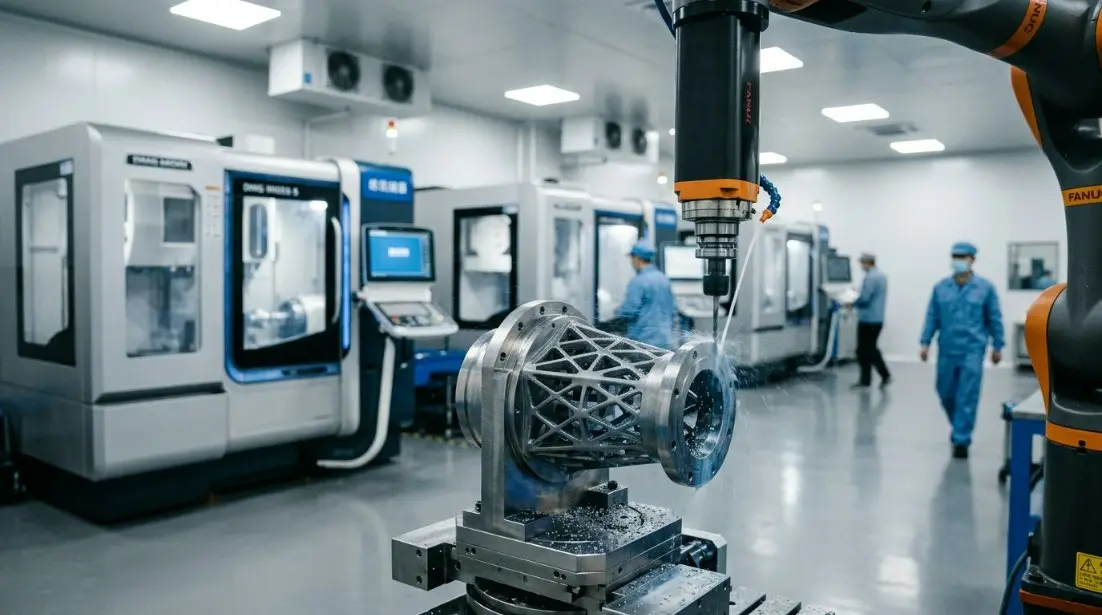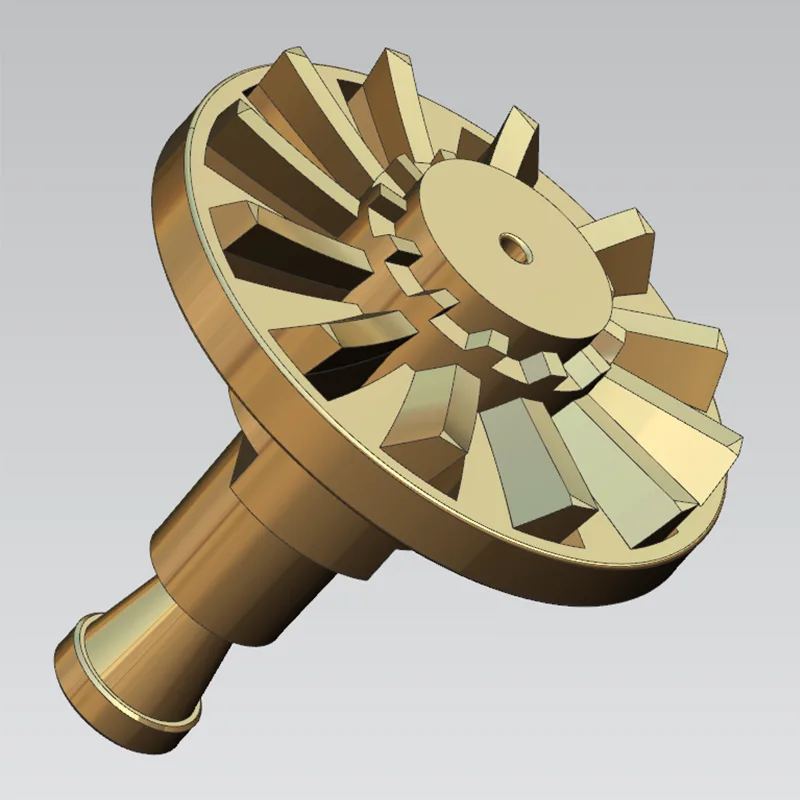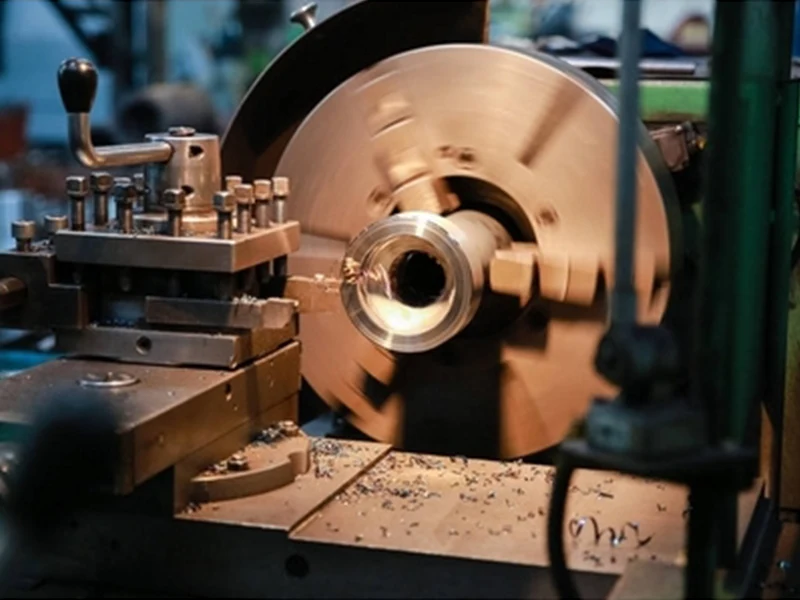
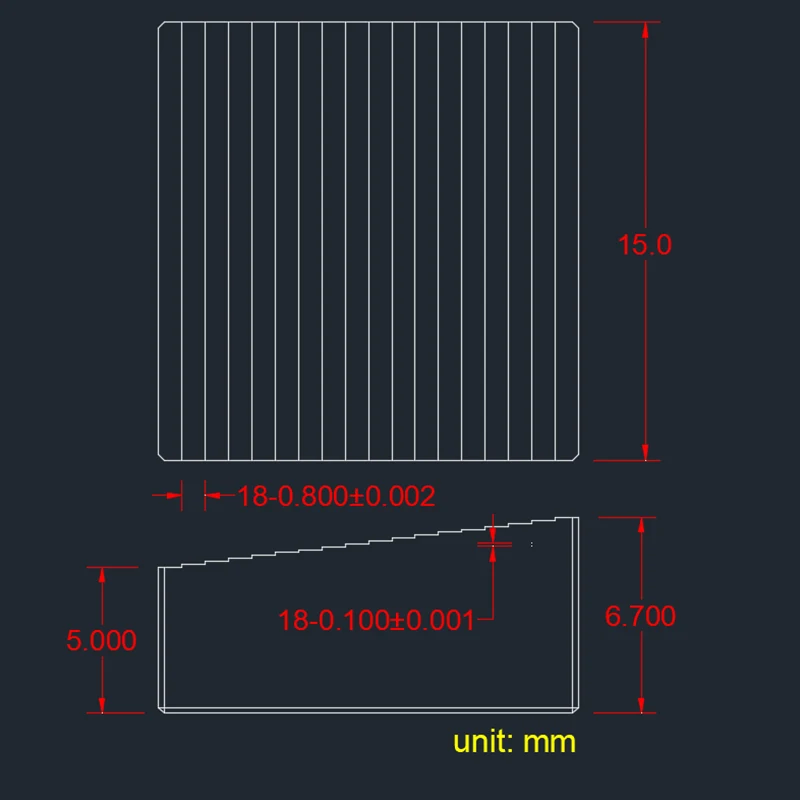
1. Ultraprecyzyjne frezowanie CNC: Dokładność obróbki ±0,002 mm na skomplikowanych konturach i powierzchniach funkcjonalnych.
2. Precyzyjne szlifowanie: Dokładność ± 0,001 mm, z dokładnością wymiarową mikroszlifowania sięgającą ± 0,0001 mm i chropowatością powierzchni poniżej Ra 0,01 μm dla wykończeń o jakości optycznej.
3. Mikrotoczenie na tokarkach typu szwajcarskiego: ±0,003 mm, dostosowane do wałów o małej średnicy i precyzyjnych złączy.
4. Obróbka elektroerozyjna i elektroerozyjna: ±0,002 mm, skuteczne w przypadku materiałów hartowanych i skomplikowanych wgłębień.
Wiele projektów submikronowych kończy się niepowodzeniem nie dlatego, że sama tolerancja jest niemożliwa, ale dlatego, że geometria części jest zbyt mała lub zbyt skomplikowana dla konwencjonalnego mocowania, oprzyrządowania i metrologii. Możliwości firmy Sanluo w zakresie części złożonych opierają się dokładnie na tych ograniczeniach.
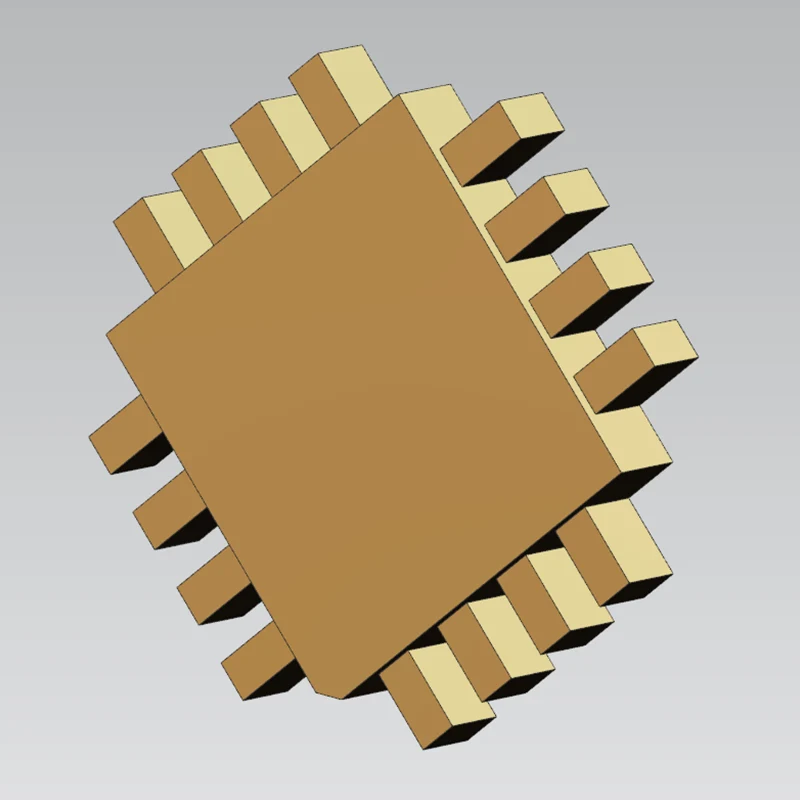
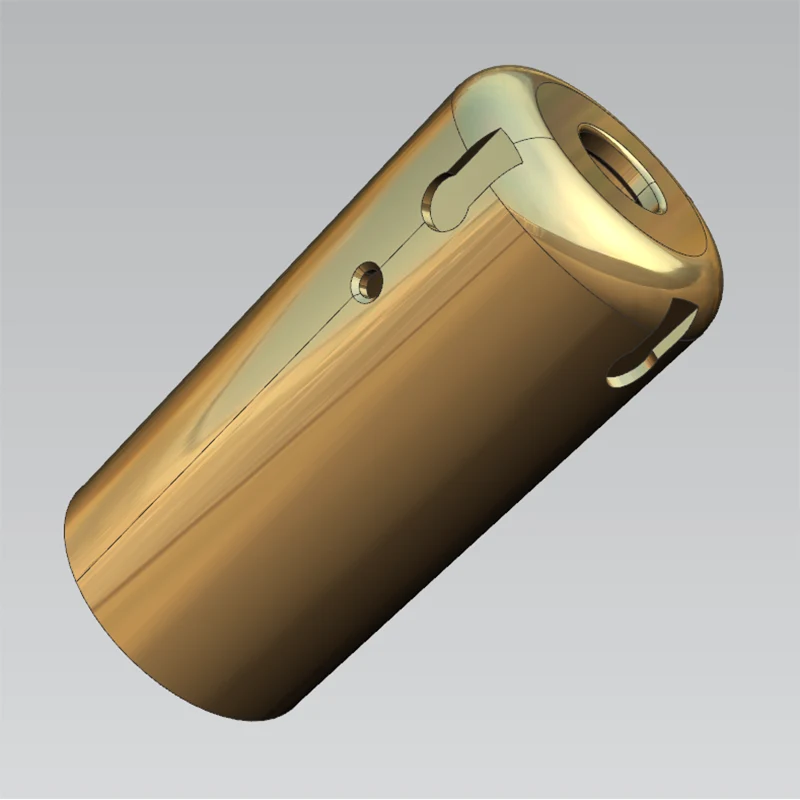
Skala miniaturowa: najmniejszy rozmiar części 0,08 × 0,08 mm; mikrostruktury do 0,005mm; mikrootworki o średnicy 0,003mm; Pręty o mikrośrednicy od 0,01 mm. Nie są to osiągnięcia wyłącznie prototypowe — są to wymiary istotne dla produkcji komponentów medycznych, półprzewodnikowych i optycznych.
Części odkształcalne i trudne do trzymania: zastrzeżony wgląd w dobór materiałów, obróbkę cieplną i zarządzanie naprężeniami pozwala firmie Sanluo obrabiać cienkościenne, smukłe lub w inny sposób podatne na odkształcenia geometrie bez utraty okna submikronowego. Wskaźnik kwalifikacji wynoszący 99,8% w przypadku prac o wąskiej tolerancji odzwierciedla kontrolę procesu, a nie pojedynczy wynik inspekcji.
Dokładność submikronowa zależy od rozdzielczości większej niż maszyna. Skrawalność materiału, stabilność termiczna i reakcja na obróbkę końcową decydują o tym, czy tolerancja na poziomie mikronów przetrwa do kontroli końcowej. Sanluo przetwarza niemal każdy materiał inżynieryjny dostępny na rynku krajowym i odpowiednio dobiera ścieżkę procesu.
|
Grupa materiałowa |
Przykłady |
Uwzględnienie submikronowe |
|
Metale |
Stal nierdzewna do implantacji/interwencyjna, stop tytanu, stop wysokotemperaturowy, molibden, wolfram, stop aluminium, stop miedzi, stal formierska, proszkowa stal szybkotnąca |
Aby chronić ostateczny zakres tolerancji, należy kontrolować zużycie narzędzia, naprężenia szczątkowe i odkształcenia po obróbce cieplnej. |
|
Kruche materiały |
Diament, kwarc, szkło optyczne, ceramika, stal wolframowa |
Często preferowane są metody szlifowania i EDM; czynnikami ograniczającymi są odpryski krawędzi i kontrola mikropęknięć. |
|
Inżynieria tworzyw sztucznych |
PEEK, PEI, PAI, UPE |
Siła zaciskania i rozszerzalność cieplna mogą powodować przesunięcie wymiarów submikronowych; Decydujące znaczenie mają konstrukcja osprzętu i kontrola temperatury. |
Dostępna jest zintegrowana obróbka powierzchni — obróbka cieplna próżniowa, anodowanie, polerowanie elektrolityczne i różne powłoki — dzięki czemu gotowe części są gotowe do użycia w wymagających warunkach. Ma to znaczenie, ponieważ precyzyjna obróbka komponentów z dokładnością submikronową rzadko polega na obróbce nagiej; Dalsze procesy mogą przenosić wymiary, jeśli nie są one zaplanowane w trasie.
Zapotrzebowanie na pracę submikronową wynika z zastosowań, w których odchylenie na poziomie mikrona zmienia funkcję, bezpieczeństwo lub wydajność. Doświadczenie produkcyjne Sanluo koncentruje się w czterech regulowanych i wymagających technicznie sektorach.
Urządzenia medyczne: pompy do interwencyjnych systemów wspomagania pracy komór, narzędzia chirurgiczne do leczenia jaskry, elementy sztucznego serca, części stentów naczyniowych i głowice do rozdrabniania kamieni żółciowych. W przypadku tych komponentów wykończenie powierzchni i jakość krawędzi mogą mieć wpływ na hemokompatybilność i wyniki leczenia chirurgicznego w równym stopniu, jak na tolerancję wymiarową.
Sprzęt półprzewodnikowy: uchwyty do powlekania maszynowego opto-bar, uchwyty próżniowe, diamentowe noże do szlifowania płytek krzemowych i elastyczne wsporniki. Submikronowa płaskość i dokładność położenia otworu bezpośrednio wpływają na jednorodność powłoki i powtarzalność obsługi płytek.
Komunikacja optyczna: precyzyjne elementy optyczne i części pokryte powłoką, gdzie chropowatość powierzchni w zakresie submikronowym zmniejsza straty rozpraszania i poprawia skuteczność sprzęgania.
Badania naukowe: uniwersyteckie i instytucjonalne projekty badawczo-rozwojowe, które wymagają pojedynczych lub małych serii części spoza standardowych katalogów obróbki. Sanluo obsługuje minimalną wielkość zamówienia wynoszącą jedną sztukę, co jest nietypowe w przypadku fabryki tej skali i jest szczególnie istotne dla grup badawczych zajmujących się iteracją projektów.
We wszystkich tych sektorach wspólnym wątkiem jest to, że określono precyzyjną obróbkę komponentów z dokładnością submikronową, ponieważ koszt niepowodzenia – kliniczny, wydajności lub eksperymentalny – jest znacznie wyższy niż koszt części.
Kontrola wymiarowa: współrzędnościowe maszyny pomiarowe z dokładnością pomiaru 0,002 mm dla tolerancji wymiarowej i odległości otworów; przyrządy laserowe, ultraprecyzyjne mikrometry, mikrometry, suwmiarki z noniuszem, sprawdziany trzpieniowe, sprawdziany pierścieniowe i sprawdziany do gwintów do weryfikacji średnicy i długości.
Kontrola geometryczna: okrągłość, płaskość, prostopadłość, koncentryczność, bicie i tolerancja położenia są weryfikowane w ramach okien podanych na tej stronie — na przykład okrągłość od 0,0005 mm do 0,005 mm i tolerancja położenia od 0,002 mm do 0,05 mm. Tabela dokładności stacji roboczej fabryki określa płaskość do 0,0003 mm, równoległość 0,001 mm, prostopadłość 0,001 mm, symetrię 0,002 mm i tolerancję położenia 0,002 mm.
Rekord produkcji: roczna produkcja 200 000 sztuk przy wąskich tolerancjach, wskaźnik kwalifikacji 99,8% i dostarczonych ponad 1,3 miliona skomplikowanych części precyzyjnych. Firma działa zgodnie ze standardami systemu jakości ISO9001 i ISO14001 i zatrudnia wyspecjalizowanych inżynierów procesu, inżynierów jakości, projektantów, programistów i operatorów maszyn – łącznie ponad 230 pracowników.
Możliwości maszyny wyznaczają górną granicę tolerancji. Ultraprecyzyjna platforma Sanluo obejmuje napędzany silnikiem liniowym i pięcioosiowy sprzęt na poziomie mikronów, skonfigurowany do obróbki części, w przypadku których wymagania dotyczące wymiarów i jakości powierzchni są jednoczesne, a nie sekwencyjne.
|
Kategoria parametrów |
Szczegóły parametru |
|
Pozycjonowanie rdzenia |
Do bardzo precyzyjnej obróbki na poziomie submikronowym |
|
Układ napędowy |
Wszystkie trzy osie wykorzystują podwójny napęd liniowy |
|
Kluczowa dokładność |
Dokładność powtarzania pozycjonowania do 0,8 mikrona; dokładność położenia otworu mniejsza niż 1 mikron w zakresie 100 mm |
|
Technologia rdzenia |
Integruje napęd bezpośredni, kontrolę temperatury, samodzielnie opracowany system CNC JD60 i precyzyjny układ napędu serwo |
|
Podstawowa zaleta |
Kierując się zasadą, że „powierzchnia jest powierzchnią funkcjonalną” |
|
Typowe zastosowanie |
obróbka o wąskich tolerancjach precyzyjnych form optycznych, części półprzewodnikowych i precyzyjnych części konstrukcyjnych |
|
Kategoria parametrów |
Szczegóły parametru |
|
Pozycjonowanie rdzenia |
Wysoka dynamika i precyzyjna obróbka miniaturowych części o wysokiej wartości dodanej |
|
Kluczowa dokładność |
Powtarzaj dokładność pozycjonowania 0,0005 mm, dokładność pozycjonowania < 0,002 mm |
|
System wrzeciona |
Maksymalna prędkość wrzeciona 60 000 obr./min |
|
Cechy strukturalne |
Zwarta konstrukcja, waga całkowita 550kg; trójwarstwowy magazyn narzędziowy na 60 narzędzi; system palet w obszarze przetwarzania mieści 6 uchwytów o punkcie zerowym |
|
Oszczędność energii |
Wyjątkowo niski pobór energii (<500W), wyposażony w kolektor mgły olejowej |
|
systemu CNC |
Niemiecki system Beckhoffa |
|
Skok (X/Y/Z) |
78/56/50 mm |
|
Typowe zastosowanie |
obróbka miniaturowych elementów konstrukcyjnych i małych części z metali szlachetnych o wąskich tolerancjach |
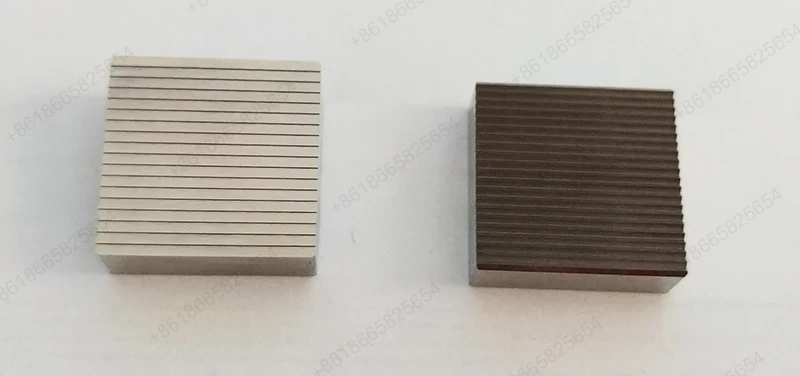
Projekt submikronowy zwykle rozpoczyna się przed wycięciem pierwszego chipa. Przepływ pracy w Sanluo jest zaprojektowany z uwzględnieniem tolerancji powierzchni, ograniczeń materiałowych i inspekcji na etapie wyceny i planowania procesu, zmniejszając ryzyko odchyleń wymiarowych na późnym etapie.
Interfejs inżynieryjny: inżynierowie procesu i inżynierowie jakości wspólnie przeglądają rysunek, zaznaczając cechy wymagające specjalnego mocowania, kontroli w trakcie procesu lub innej trasy obróbki. Projektowanie, przetwarzanie, montaż i debugowanie części lub oprzyrządowania można wykonać we własnym zakresie.
Cykl produkcyjny: 3–20 dni, w zależności od złożoności i materiału. Tabela zdolności produkcyjnych na tej stronie przedstawia zakres od 1 do 999 999 sztuk, a rzeczywisty cykl został potwierdzony podczas przeglądu zamówienia.
Opakowanie: opakowania logistyczne są zgodne ze standardami określonymi przez klienta lub standardami wewnętrznymi. Zewnętrzne opakowanie kartonowe wytrzymuje jednogodzinne zanurzenie w wodzie i nie uszkodzi części po swobodnym upuszczeniu z wysokości 1 metra – jest to praktyczne zabezpieczenie części submikronowych, których krawędzie i powierzchnie są podatne na uszkodzenia podczas transportu.
Dla nabywców zaopatrujących się w narzędzia do obróbki precyzyjnych komponentów z dokładnością submikronową z Chin, to połączenie przeglądu technicznego, określonego czasu cyklu i opakowania ochronnego zmniejsza ryzyko nietechniczne, które często osłabia dostawcę zdolnego do obróbki w inny sposób.
Pierwszy, wymagania dotyczące tolerancji są powiązane z nazwanymi drogami procesowymi: frezowanie CNC ± 0,002 mm, szlifowanie ± 0,001 mm, toczenie szwajcarskie ± 0,003 mm i EDM ± 0,002 mm.
Drugi, powłoka złożona z części jest podana w wymiarach betonu: minimalny rozmiar części 0,08 × 0,08 mm, mikrostruktury 0,005 mm, mikrootwory 0,003 mm i pręty o mikrośrednicy 0,01 mm.
Trzecirekord jakości jest określony ilościowo: roczna produkcja 200 000 sztuk, wskaźnik kwalifikacji 99,8% i 1,3 miliona dostarczonych skomplikowanych części.
Czwarty, baza klientów obejmuje Huawei, BYD, Foxconn, Advanced Microelectronics i Mindray Medical – relacje, które nakładają na dostawcę wymagania dotyczące audytu i powtarzalności.
Dla zespołu zaopatrzenia oceniającego obróbkę precyzyjnych komponentów z dokładnością submikronową fakty te stanowią podstawę kwalifikacji dostawcy wykraczającej poza język broszur. Można je porównać z rysunkami, raportami z inspekcji i dokumentacją fabryczną.
Odp.: Najmniejszy rozmiar części to 0,08 × 0,08 mm. Mikrostruktury mogą mieć średnicę do 0,005 mm, a mikrootwory do 0,003 mm. Wymiary te są obsługiwane przez ultraprecyzyjne platformy, w tym centra obróbcze napędzane silnikami liniowymi i sprzęt pięcioosiowy na poziomie mikronów.
Odp.: W przypadku materiałów hartowanych powszechnie stosuje się obróbkę elektroerozyjną drutową i obróbkę elektroerozyjną, osiągając dokładność ± 0,002 mm. Tam, gdzie pozwala na to geometria, stosuje się również szlifowanie precyzyjne, z dokładnością ± 0,001 mm i chropowatością powierzchni poniżej Ra 0,01 μm w mikroszlifowaniu.
Odp.: Do kontroli wymiarowej wykorzystuje się współrzędnościowe maszyny pomiarowe o dokładności pomiaru 0,002 mm, uzupełnione przyrządami laserowymi, ultraprecyzyjnymi mikrometrami, sprawdzianami trzpieniowymi, sprawdzianami pierścieniowymi i sprawdzianami do gwintów. Tolerancje geometryczne, takie jak okrągłość, płaskość, prostopadłość i tolerancja położenia, są sprawdzane w odniesieniu do podanych okien.
Odp.: Sanluo przetwarza stal nierdzewną klasy implantacyjnej/interwencyjnej, stop tytanu, stop wysokotemperaturowy, molibden, wolfram, stop aluminium, stop miedzi, stal formierską, proszkową stal szybkotnącą i stal konstrukcyjną; materiały kruche, takie jak diament, kwarc, szkło optyczne, ceramika i stal wolframowa; oraz konstrukcyjne tworzywa sztuczne, w tym PEEK, PEI, PAI i UPE.
Odp.: Cykl produkcyjny trwa 3–20 dni, w zależności od złożoności części, materiału i wymagań kontrolnych. Solidny cykl zostaje potwierdzony po przeglądzie technicznym rysunku i trasy procesu.
O: Tak. Obsługiwane są minimalne ilości zamówienia wynoszące jedną sztukę, co jest istotne w przypadku projektów badawczych, iteracji projektowych oraz programów dotyczących półprzewodników lub urządzeń medycznych o małej objętości. Tabela możliwości produkcyjnych wskazuje zakres 1–999 999 sztuk.
Odp.: Opakowania logistyczne są zgodne ze standardami określonymi przez klienta lub standardami wewnętrznymi. Zewnętrzne opakowanie kartonowe wytrzymuje jednogodzinne zanurzenie w wodzie i chroni części przed uszkodzeniem po swobodnym upuszczeniu z wysokości 1 metra.
Odp.: Firma działa zgodnie ze standardami systemu jakości ISO9001 i ISO14001. Obiekt zajmuje powierzchnię prawie 8 000 metrów kwadratowych, zatrudnia ponad 230 pracowników i działa od 2007 roku.
Adres
Budynek A1, park przemysłowy Yufeng, dystrykt Guangming, Shenzhen, Chiny
Tel